
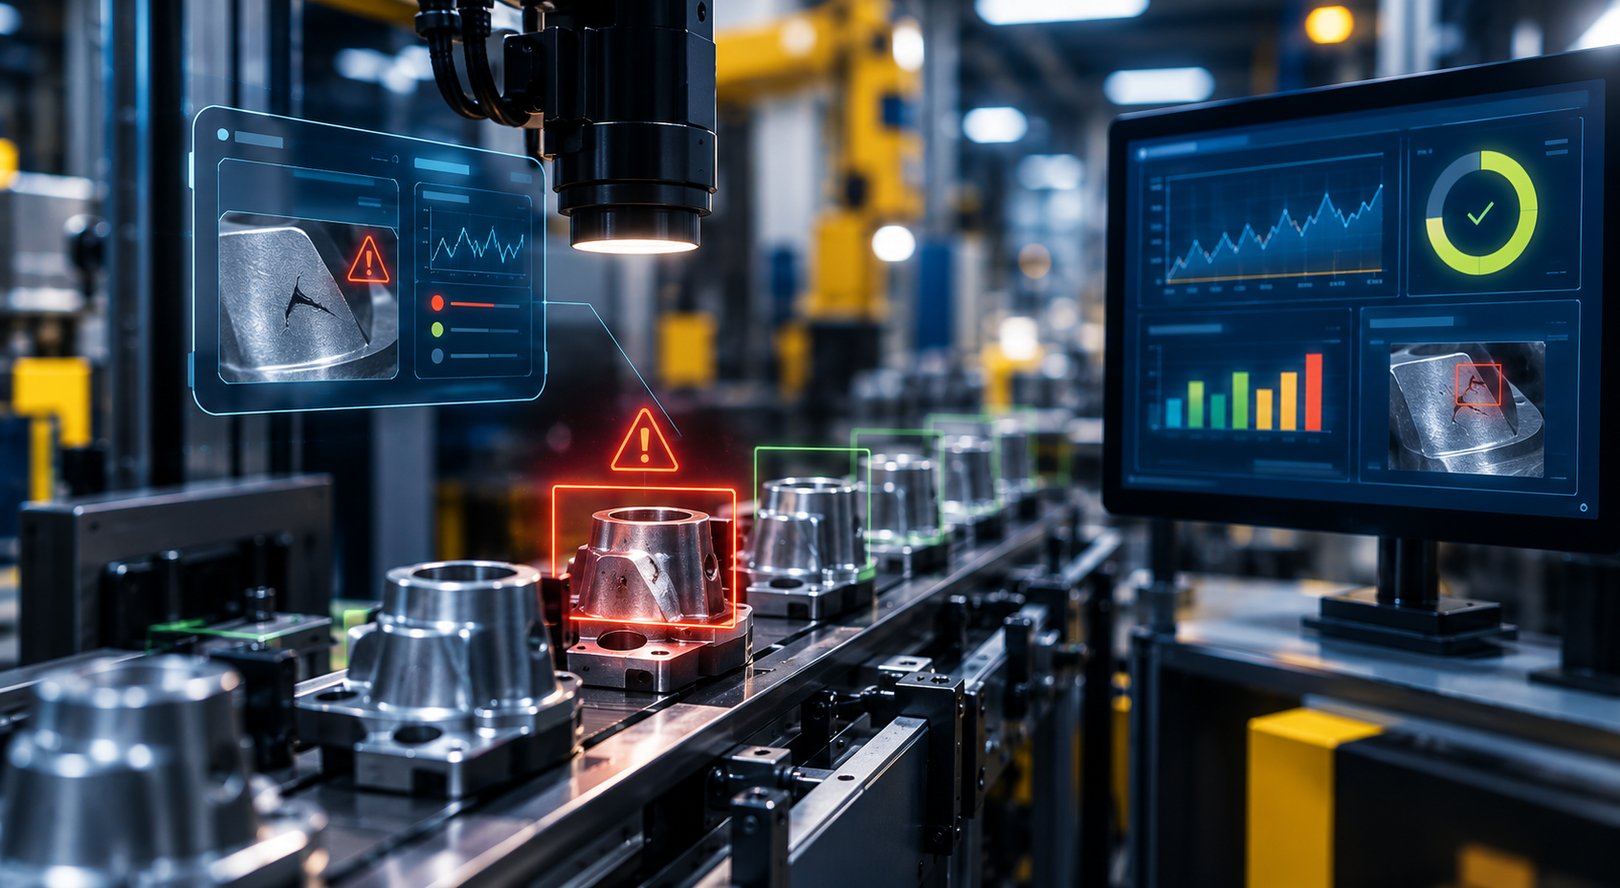
Ogni scarto porta un'informazione preziosa. Il controllo qualita' digitale trasforma quella informazione in un'azione preventiva, prima che il difetto si estenda all'intero lotto.
INDICE DEI CONTENUTI
- Quanto costano davvero gli scarti?
- Le cause piu' comuni degli scarti in produzione
- Perche' il controllo qualita' tradizionale non e' piu' sufficiente
- Controllo qualita' tradizionale vs digitale: confronto pratico
- Come NET@PRO intercetta gli scarti in tempo reale
- Come iniziare: i 4 step con NET@PRO
- FAQ: controllo qualita' digitale e riduzione scarti
Ogni scarto di produzione contiene un'informazione preziosa. Un difetto estetico su una scocca, una tolleranza fuori specifica su un componente meccanico o un lotto di materia prima che genera un aumento delle rilavorazioni non sono semplicemente problemi da correggere: sono segnali che indicano dove il processo produttivo sta perdendo efficienza.
Nelle aziende manifatturiere che utilizzano ancora sistemi di controllo qualita' tradizionale, queste informazioni vengono spesso analizzate quando il problema e' gia' avvenuto. Il difetto viene individuato a fine linea o durante i controlli di fine turno, quando il materiale prodotto, il tempo macchina e le risorse impiegate sono gia' stati compromessi.
Il controllo qualita' digitale cambia completamente approccio: permette di monitorare la qualita' direttamente all'interno del processo produttivo, rilevare le anomalie nel momento in cui si verificano, collegare ogni non conformita' alla causa che l'ha generata e intervenire prima che il problema si estenda ad altri pezzi o all'intero lotto. Attraverso il modulo Qualita' TQM della suite NET@PRO di Qualitas, Plant Manager e Responsabili Qualita' possono trasformare gli scarti in dati utili per il miglioramento continuo.
Quanto costano davvero gli scarti?
Il costo degli scarti di produzione e' quasi sempre sottostimato. La maggior parte delle aziende calcola il costo del pezzo scartato, ma si ferma li'. Il costo reale e' composto da almeno quattro voci:
- Materiale perso: la materia prima consumata per produrre un pezzo non conforme
- Tempo macchina bruciato: la macchina ha lavorato per produrre quel pezzo. Quel tempo non genera valore e abbassa l'OEE
- Costo del lavoro: l'operatore ha eseguito il ciclo, fatto i controlli, dichiarato il non conforme. Se il pezzo va in rilavorazione, ci sono ore aggiuntive da contabilizzare
- Impatto a valle: se lo scarto viene rilevato tardi o, peggio, dal cliente, si aggiungono costi di spedizione, gestione reclami, penali contrattuali e danni alla relazione commerciale
Il costo reale dello scarto comprende una serie di voci spesso sottovalutate: ore di lavoro impiegate, consumo di energia, utilizzo delle macchine, controlli qualita', movimentazioni, rilavorazioni e ritardi nella consegna.
📊 Dato chiave — Fonti operative di settore indicano che il costo complessivo di uno scarto e' tipicamente 2,5-5 volte superiore al solo costo del materiale, una volta inclusi manodopera, tempo macchina, energia, overhead e costi di gestione (RMDB/User Solutions 2026; Sharpen Manufacturing 2026). Il range piu' alto si verifica quando il difetto viene scoperto dal cliente anziche' in fabbrica, con aggiunta di costi di gestione reclamo e penali contrattuali.
Per comprendere l'impatto concreto, basta un esempio: una linea produttiva che realizza 500 pezzi al giorno con uno scrap rate del 3% genera circa 15 pezzi scartati ogni giorno. Su base annuale si traduce in migliaia di pezzi persi e in costi significativi per l'azienda. Ridurre lo scrap rate non significa quindi intervenire solo sul prodotto difettoso, ma agire sulle cause che generano la non conformita'.
Le cause più comuni degli scarti in produzione
Le cause degli scarti di produzione possono essere ricondotte principalmente a cinque categorie. Individuarle e' il primo passo per intervenire sul processo, ma per ottenere un miglioramento concreto e' necessario riuscire a collegare ogni non conformita' al momento e al punto preciso in cui si e' generata.
|
Causa scarto |
Incidenza stimata* |
Come NET@PRO la intercetta |
|
Variabilità del processo produttivo |
60-70% degli scarti (causa più frequente) |
Alert real-time al superamento dei limiti; SPC con carte di controllo Shewhart (X-R, X-S) |
|
Utensili e attrezzature usurate |
Frequente nei processi a truciolo e di stampaggio |
Correlazione automatica scarto - ora utilizzo utensile; integrazione con modulo CMMS/Manutenzione |
|
Materia prima non conforme |
Impatto variabile per settore e fornitore |
Blocco automatico lotto in accettazione; certificato fornitore collegato al lotto di produzione |
|
Errore umano nelle impostazioni |
Causa trasversale, ridotta da interfacce guidate |
Interfaccia operatore che guida l'impostazione; validazione parametri prima dell'avvio lavorazione |
|
Propagazione del difetto lungo la linea |
Dipende dalla struttura del processo |
Blocco lotto a monte prima che il difetto raggiunga le fasi successive |
* Fonte incidenza: Sharpen Manufacturing (2026) su analisi osservazionale di PMI manifatturiere: 'Process variation and setup errors together account for 60 to 70 percent of total manufacturing scrap in most plants assessed'. Dato operativo, non standard di settore pubblicato.
Conoscere la causa dello scarto non e' sufficiente. Per intervenire in modo efficace e' necessario sapere dove si e' verificato il problema: su quale macchina, in quale turno, con quale operatore e su quale lotto di materiale. E' questa capacita' di analisi puntuale che distingue il controllo qualita' digitale da quello tradizionale.
Perchè il controllo qualità non è più sufficiente
Per molte aziende manifatturiere il processo di controllo qualita' si basa ancora su un modello tradizionale: controlli a campione a fine linea, schede cartacee compilate dagli operatori, registrazioni manuali su Excel e analisi effettuate successivamente dal reparto qualita'. Un approccio che puo' funzionare in contesti semplici, ma che presenta limiti importanti quando aumentano volumi produttivi, varianti di prodotto e complessita' dei processi.
Rilevazione tardiva delle anomalie
Quando il controllo avviene solo a fine linea o a fine turno, il difetto viene individuato quando il problema ha gia' prodotto conseguenze. Decine o centinaia di pezzi possono essere stati realizzati fuori specifica prima che l'azienda riesca a intervenire. Il risultato e' un aumento di scarti, rilavorazioni e costi di produzione, con una riduzione dell'efficienza complessiva dell'impianto.
Mancanza di informazioni per individuare la causa reale
Una registrazione manuale spesso indica solo che un prodotto e' risultato non conforme, ma non fornisce tutte le informazioni necessarie per capire perche' il problema si e' verificato. Senza dati collegati come macchina coinvolta, operatore, turno, lotto di materia prima, ordine di produzione e parametri di processo, l'analisi delle cause diventa complessa e si basa principalmente su supposizioni.
Dipendenza dall'intervento umano
Il controllo manuale dipende inevitabilmente dalla precisione e dalla continuita' delle persone coinvolte. Non si tratta di una mancanza di attenzione da parte degli operatori, ma di un limite naturale di qualsiasi processo basato esclusivamente su attivita' manuali.
Controllo qualità tradizionale vs digitale: confronto pratico
|
Dimensione |
Controllo tradizionale |
Controllo qualita' digitale NET@PRO |
|
Quando si rileva il difetto |
A fine linea o fine turno: il danno e' gia' fatto |
Nel momento in cui si verifica: alert real-time durante la lavorazione |
|
Dati collegati alla non conformita' |
Prodotto non conforme (al massimo) |
Macchina, operatore, turno, lotto MP, ordine, parametri di processo |
|
Analisi delle cause |
Basata su supposizioni; indagine manuale |
Basata su dati strutturati; analisi Pareto automatica per causa e frequenza |
|
Blocco del lotto non conforme |
Manuale, spesso tardivo |
Automatico, immediato, prima che il lotto prosegua nelle fasi successive |
|
SPC (Statistical Process Control) |
Separato o assente |
Integrato: carte di controllo, indici Cp e Cpk calcolati automaticamente |
|
Controlli in accettazione materiali |
Cartaceo o su Excel; rischio perdita dati |
Digitale con piano campionamento, blocco lotti non conformi, certificati fornitore collegati |
Come NET@PRO intercetta gli scarti in tempo reale
Con il controllo qualita' digitale di NET@PRO, l'azienda supera il modello basato su verifiche a campione e controlli finali, trasformando il reparto qualita' da funzione di controllo a strumento attivo di prevenzione e miglioramento del processo produttivo.
Grazie all'integrazione nativa tra il modulo Qualita' TQM di NET@PRO, il sistema MES e i dati provenienti dalla fabbrica, i parametri critici vengono monitorati durante la lavorazione e collegati automaticamente all'ordine di produzione, alla macchina, al lotto di materia prima e all'operatore coinvolto. Quando un valore supera le soglie definite nel piano di controllo, NET@PRO genera un alert automatico in tempo reale, consentendo di intervenire prima che il difetto si propaghi su altri pezzi o sull'intero lotto.
Le funzionalita' core del modulo Qualita' TQM
- Piani di controllo digitali: parametri, frequenza, limiti di accettabilita' e modalita' di rilevazione configurati per ogni fase; il sistema guida l'operatore senza interrompere il flusso produttivo
- SPC integrato: carte di controllo Shewhart (X-R, X-S) e indici di capability Cp e Cpk calcolati automaticamente sulle misure registrate, senza fogli di calcolo separati
- Alert e blocco automatico: al superamento dei limiti di controllo, il sistema genera un alert immediato e puo' bloccare automaticamente il lotto prima che prosegua alle fasi successive
- Gestione non conformita' e azioni correttive (CAPA): ogni non conformita' apre automaticamente un flusso di gestione con causa radice, azione correttiva, responsabile e verifica efficacia
- Controlli in accettazione materiali: piano di campionamento configurabile, registrazione certificati fornitore, blocco automatico lotti non conformi prima dell'ingresso in produzione
- Correlazione scarto-manutenzione: ogni scarto puo' essere correlato all'ora di utilizzo dell'utensile e all'ultimo intervento di manutenzione, costruendo nel tempo la base dati per anticipare la sostituzione degli utensili prima che incida sulla qualita'
- Analisi Pareto automatica: le non conformita' vengono classificate per frequenza e impatto, identificando le cause da cui partire per ottenere la riduzione maggiore di scrap rate
Come iniziare: i 4 step con NET@PRO
L'introduzione di un sistema di controllo qualita' digitale non richiede una trasformazione complessa dell'intera fabbrica. Un approccio graduale permette di ottenere risultati concreti rapidamente, partendo dalle aree dove il controllo puo' generare il maggiore impatto.
Step 1 — Identificare le fasi produttive piu' critiche
Analizzare dove si concentrano scarti, rilavorazioni e non conformita'. Identificare questi punti permette di stabilire da dove iniziare e quali processi monitorare prioritariamente. Tipicamente si parte dalla linea con lo scrap rate piu' alto o con l'impatto economico maggiore.
Step 2 — Definire i piani di controllo qualita'
Per ogni fase vengono stabiliti i parametri da verificare, la frequenza dei controlli, i limiti di accettabilita' e le modalita' di registrazione delle misure. Con NET@PRO, queste informazioni vengono configurate direttamente nel sistema, guidando gli operatori nelle attivita' di controllo previste.
Step 3 — Formare e coinvolgere gli operatori
L'interfaccia di NET@PRO e' progettata per essere semplice e utilizzabile direttamente in reparto. La formazione sul modulo Qualita' puo' essere completata generalmente in poche ore. Il coinvolgimento degli operatori nella definizione dei piani di controllo, non solo come esecutori, aumenta significativamente l'adozione del sistema.
Step 4 — Analizzare i dati e avviare il miglioramento continuo
Dopo le prime settimane di utilizzo, il sistema genera una base dati strutturata sulle non conformita' rilevate. Il Responsabile Qualita' puo' analizzare le informazioni raccolte, individuare le principali cause degli scarti attraverso l'analisi Pareto e avviare un percorso continuo di miglioramento. Un controllo qualita' efficace non significa solo rilevare gli errori, ma utilizzare i dati per prevenirli.
FAQ: controllo qualità digitale e riduzione scarti
Da dove conviene partire se gli scarti sono distribuiti su piu' linee?
Dalla linea con lo scrap rate piu' alto o con l'impatto economico maggiore. Concentrare le risorse su un problema alla volta permette di ottenere risultati misurabili in tempi brevi, poi di estendere l'approccio alle altre linee con la stessa metodologia.
Il modulo qualita' di NET@PRO sostituisce il software di SPC che gia' usiamo?
In molti casi NET@PRO integra funzionalita' di SPC (carte di controllo, indici Cp e Cpk) che soddisfano le esigenze della maggior parte delle PMI manifatturiere. Per requisiti di SPC molto avanzati, ad esempio analisi multivariata per settori farmaceutico o aerospaziale, e' possibile mantenere il software dedicato e integrarlo con NET@PRO tramite esportazione dati strutturata.
Il sistema gestisce anche i controlli in accettazione materiali?
Si'. NET@PRO include la gestione dei controlli in accettazione con piano di campionamento configurabile, registrazione dei certificati del fornitore e blocco automatico dei lotti non conformi prima che entrino in produzione. Ogni lotto di materia prima e' tracciato end-to-end: dall'accettazione al prodotto finito.
Posso collegare il controllo qualita' ai dati di manutenzione?
Si'. Il modulo qualita' integrato con il modulo manutenzione di NET@PRO permette di correlare ogni scarto con l'intervento di manutenzione piu' recente, l'ora di utilizzo dell'utensile e i parametri di processo registrati. Nel tempo, questa correlazione permette di anticipare la sostituzione degli utensili prima che incida sulla qualita'.
Quanto tempo ci vuole per avere il sistema operativo?
Con il modulo Qualita' TQM di NET@PRO e' possibile avere i primi piani di controllo attivi e la raccolta dati in reparto operativa in 4-8 settimane dal kickoff, partendo da un reparto o una linea pilota. La configurazione completa avviene progressivamente in base alle priorita' dell'azienda.
Il controllo qualita' digitale funziona anche per piccole aziende con risorse IT limitate?
Si'. NET@PRO e' un'applicazione web-based che non richiede installazioni locali complesse ne' un team IT dedicato. L'interfaccia e' progettata per essere utilizzata direttamente dagli operatori e dal responsabile qualita', senza richiedere competenze informatiche avanzate. La configurazione iniziale viene supportata dal team Qualitas.
Vuoi ridurre gli scarti e migliorare il controllo qualità in produzione?
Ogni azienda manifatturiera ha processi, criticita' e obiettivi specifici. Per questo un progetto di controllo qualita' digitale efficace deve partire dall'analisi della realta' produttiva e non da una soluzione standard.
Il team Qualitas affianca le aziende nella valutazione dei processi, nell'individuazione delle aree di miglioramento e nella definizione del percorso piu' adatto per introdurre un sistema MES/MOM capace di aumentare efficienza, tracciabilita' e qualita' della produzione.
Richiedi una consulenza personalizzata: analizzeremo insieme le esigenze della tua fabbrica e scopriremo come il modulo Qualita' TQM di NET@PRO puo' aiutarti a ridurre gli scarti, prevenire le non conformita' e trasformare i dati produttivi in valore concreto.
Prenota una consulenza con il team Qualitas: valutiamo insieme la soluzione più adatta, senza impegno
Scopri il modulo Qualità TQM NET@PRO
Articolo redatto da Team Content Qualitas Spa