
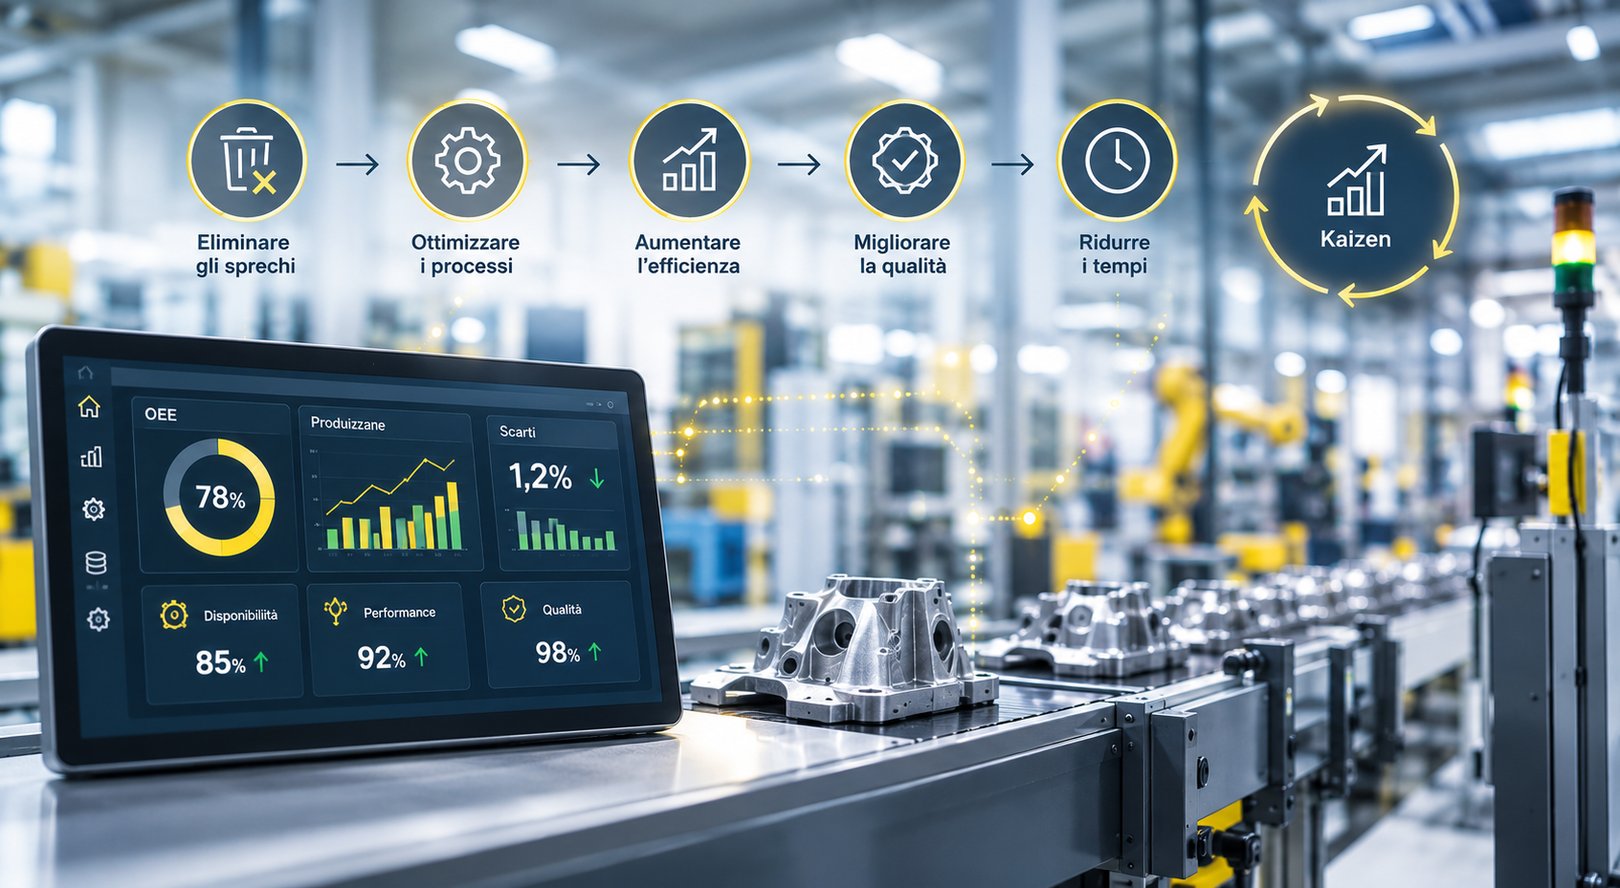
Dai 7 sprechi di Ohno alle 5S, dal Just-in-Time al Kanban digitale: come i principi lean trovano una base di dati concreta nei moduli della suite NET@PRO.
INDICE DEI CONTENUTI
-
- Cos’è la lean manufacturing
- Perché il MES è lo strumento naturale della lean production
- I 7 sprechi (muda) e come NET@PRO li rende visibili
- Le 5S e NET@PRO
- Kaizen e miglioramento continuo con NET@PRO
- Just-in-Time e pianificazione della produzione
- Kanban e NET@PRO
- TPM e manutenzione lean
- Tabella di confronto: principi lean e moduli NET@PRO
- I benefici misurabili di lean e MES insieme
- Come iniziare un percorso lean con il supporto di un MES
- FAQ
La lean manufacturing nasce con un obiettivo preciso: ridurre gli sprechi e concentrare risorse e attività su ciò che genera valore per il cliente. Applicare davvero i principi della lean production, però, significa intervenire sui processi sulla base di dati concreti, non di semplici percezioni.
Per questo la digitalizzazione della produzione può diventare un elemento strategico di un percorso Lean. Senza informazioni affidabili su tempi di lavorazione, fermi macchina, scarti, produttività e avanzamento degli ordini, è difficile individuare dove si concentrano gli sprechi e misurare l’efficacia dei miglioramenti introdotti. È qui che entra in gioco il MES (Manufacturing Execution System): raccoglie e organizza i dati di produzione in tempo reale provenienti da macchine e operatori, trasformandoli in informazioni utili per monitorare il processo, individuare inefficienze e supportare decisioni più rapide.
Cos'è la Lean manufacturing
Le origini nel Toyota Production System
La lean manufacturing nasce in Giappone a partire dal Toyota Production System (TPS), il modello produttivo sviluppato da Toyota tra gli anni Quaranta e Settanta del Novecento, codificato principalmente da Taiichi Ohno e Eiji Toyoda. Il termine “lean production” nasce invece in Occidente: fu James Womack e il team del MIT a coniarlo nel 1990 nel libro The Machine That Changed the World, per descrivere il TPS in chiave trasportabile fuori dal contesto Toyota.
L’obiettivo della produzione snella è produrre ciò che serve, quando serve e nella quantità necessaria, eliminando progressivamente le attività che non generano valore per il cliente. Il modello punta quindi a ridurre sprechi di produzione, scorte eccessive, tempi di attesa, movimentazioni non necessarie, difetti e fermi, migliorando al tempo stesso il flusso produttivo.
I principi fondamentali della lean (i 5 principi di Womack e Jones)
Il pensiero lean si basa su cinque principi guida, sistematizzati da Womack e Jones in Lean Thinking (1996):
- Definire il valore — identificando ciò che il cliente considera realmente importante e sarebbe disposto a pagare
- Mappare il flusso del valore (Value Stream Mapping) — distinguendo le attività che generano valore da quelle che producono sprechi
- Creare un flusso continuo — riducendo interruzioni, attese e inefficienze lungo il processo produttivo
- Adottare una logica pull — producendo in funzione della domanda e del reale fabbisogno, non anticipando la produzione
- Perseguire la perfezione (Kaizen) — attraverso l’analisi costante dei processi e il miglioramento progressivo e continuo
Per applicare questi principi in modo efficace non basta definire procedure: è necessario misurare ciò che accade realmente in produzione. Tempi, quantità, fermi, scarti e avanzamento degli ordini diventano quindi informazioni fondamentali per individuare gli sprechi e verificare se le azioni di miglioramento stanno producendo risultati concreti.
Perchè il MES è lo strumento naturale della Lean Production
Dati in tempo reale al posto delle rilevazioni manuali
La lean si basa sui fatti, non sulle impressioni. Per individuare uno spreco o un’inefficienza è necessario sapere cosa sta realmente accadendo nel processo produttivo. Il Lean tradizionale usa strumenti come il cronometro, le osservazioni Gemba e i report di fine turno: efficaci, ma lenti, incompleti e soggetti a bias umano.
Un MES raccoglie automaticamente dati di produzione — tempi di lavorazione, quantità prodotte, fermi macchina e scarti — riducendo la dipendenza da fogli di rilevazione compilati manualmente a fine turno. Il vantaggio non è soltanto eliminare un’attività ripetitiva: significa disporre di informazioni aggiornate e affidabili sulla produzione, senza dover aspettare ore per conoscere l’andamento di una linea o di un ordine.
Standardizzazione e riduzione della variabilità
Uno dei principi della lean manufacturing è rendere i processi il più possibile standardizzati, ripetibili e controllabili. Un MES può supportare questo obiettivo guidando l’operatore attraverso le diverse fasi previste dal ciclo di lavorazione, mettendo a disposizione istruzioni operative e verificando che le attività vengano eseguite secondo le modalità definite. La standardizzazione contribuisce a ridurre la variabilità del processo produttivo legata a modalità operative differenti, errori o differenze nell’esperienza dei singoli operatori.
Visibilità sugli sprechi (muda)
Nella lean manufacturing, muda identifica le attività che consumano risorse senza generare valore per il cliente. Individuare questi sprechi richiede dati che permettano di misurarne frequenza, durata e impatto sul processo. È proprio qui che un MES in fabbrica può fare la differenza: registrando sistematicamente eventi come fermi macchina, tempi di attesa, scarti, rallentamenti e anomalie, rende gli sprechi visibili, quantificabili e confrontabili nel tempo.
La lean smette così di essere soltanto un metodo organizzativo e diventa un percorso di miglioramento continuo supportato dai dati: si identifica lo spreco, se ne misura l’impatto, si interviene sul processo e si verifica attraverso gli indicatori se il miglioramento è stato effettivamente raggiunto.
I 7 sprechi originali (muda) e come NET@PRO li rende visibili
Taiichi Ohno identificò sette forme di spreco come nucleo del Toyota Production System, pubblicate nel suo libro Toyota Production System: Beyond Large-Scale Production (1978). Ogni spreco è un’attività che consuma risorse — tempo, materiale, capacità — senza aggiungere valore al prodotto dal punto di vista del cliente. Ohno considerava la sovrapproduzione il più grave tra tutti, perché genera a cascata tutti gli altri.
|
Spreco (Muda) |
Definizione (Ohno / TPS originale) |
Come NET@PRO lo rende visibile e misurabile |
|
Sovrapproduzione (造りすぎ) |
Produrre più del necessario, prima che serva — per Ohno il più grave perché genera tutti gli altri |
Il modulo Pianificazione a capacità finita sincronizza gli ordini con la domanda reale; il MES evidenzia quando la produzione supera l’ordine programmato |
|
Attese (手待ち) |
Tempo in cui persone o macchine aspettano materiali, informazioni o la fase precedente |
Ogni fermo dichiarato con causale (attesa materiale, attesa ordine, attesa attrezzaggio) viene registrato e classificato; analisi Pareto per priorità di intervento |
|
Trasporti e movimentazioni (運搬) |
Spostamenti di materiali che non aggiungono valore al prodotto |
Evidenziato indirettamente dai tempi di attraversamento per fase e dai prelievi materiali tracciati; utile per il Value Stream Mapping supportato da dati reali |
|
Eccesso di lavorazione (加工そのもの) |
Operazioni più precise o più complesse del necessario rispetto a quanto richiede il cliente |
Il confronto tra tempo ciclo standard e tempo ciclo reale rivela dove si lavora oltre il necessario; la tracciabilità di processo documenta ogni fase eseguita |
|
Scorte eccessive (在庫) |
Materiali, semilavorati o prodotti finiti accumulati oltre il fabbisogno immediato |
Il MES registra i prelievi reali per ordine; abbinato al modulo DDMRP/MRP, evidenzia gli accumuli di WIP e segnala le scorte non necessarie |
|
Movimenti inutili degli operatori (動作) |
Spostamenti, gesti o ricerche che non trasformano il prodotto |
L’eliminazione del cartaceo e le interfacce guidate a bordo macchina riducono i movimenti di ricerca informazioni; i tempi di fermo con causale "ricerca documento" vengono tracciati |
|
Difetti e rilavorazioni (不良) |
Prodotti non conformi che richiedono correzione o vengono scartati |
Ogni scarto viene registrato con causale, fase e operatore; il modulo Qualità TQM traccia i controlli in linea, i blocchi lotto e le non conformità per analisi causa-radice |
Nota: l’“ottavo spreco” (talento non utilizzato / creatività degli operatori non valorizzata) è un’aggiunta della cultura Lean occidentale, non presente nel framework originale di Ohno del 1978. Il TPS affronta la dimensione umana attraverso il pilastro 'Rispetto per le Persone' (Respect for People), non attraverso la tassonomia del muda.
Le 5 "S" e NET@PRO
Le 5S — Seiri (selezione), Seiton (ordine), Seiso (pulizia), Seiketsu (standardizzazione), Shitsuke (disciplina) — rappresentano uno dei metodi più conosciuti della lean manufacturing per organizzare il posto di lavoro, eliminare ciò che non serve e mantenere nel tempo condizioni operative ordinate, pulite e standardizzate.
L’obiettivo non è soltanto avere un reparto più ordinato, ma creare un ambiente nel quale ogni elemento abbia una funzione precisa, le attività siano standardizzate e le anomalie possano essere individuate rapidamente. Le 5S sono anche la base fisica per poter applicare altri strumenti lean: senza ordine e standardizzazione, il VSM, il Kanban e il Kaizen funzionano male.
NET@PRO, in quanto MES per la gestione e il monitoraggio della produzione, non sostituisce naturalmente le attività fisiche alla base delle 5S, ma ne supporta la componente organizzativa e digitale: postazioni operatore con interfacce standardizzate, check-list digitali per verifiche e controlli periodici e dashboard di produzione contribuiscono a rendere le informazioni accessibili e lo stato delle linee immediatamente visibile. È il principio del controllo visivo — centrale anche nella metodologia 5S — applicato alla gestione digitale del reparto.
Kaizen e miglioramento continuo con NET@PRO
Il Kaizen applica alla lettera il quinto principio Lean: il miglioramento continuo, piccolo e costante, portato avanti giorno dopo giorno. Il ciclo PDCA (Plan–Do–Check–Act) è il motore metodologico del Kaizen: si pianifica una modifica, la si applica in modo controllato, si verificano i risultati sui dati e si decide se consolidare o riadattare. Senza dati affidabili, la fase Check del PDCA è cieca: il rischio è adottare miglioramenti che sembrano funzionare ma non sono verificabili.
OEE e KPI come base del miglioramento
L’OEE (Overall Equipment Effectiveness), calcolato automaticamente dal modulo Analytics & Dashboard di NET@PRO, è uno degli indicatori più usati per individuare dove intervenire in linea: un’azienda manifatturiera media opera al 55–65% di OEE, mentre il benchmark world-class è 85%+ (Evocon, dati reali da 3.500+ macchine in 50+ paesi, 2023–24). Ogni punto percentuale di OEE guadagnato si traduce direttamente in capacità produttiva senza investire in nuovo impianto. Per approfondire come si calcola l’OEE: qualitas.it/blog/oee-cose-come-calcolarlo-e-come-migliorarlo-in-produzione
📊 Dato chiave — Dato chiave: implementazioni lean con OEE software real-time riportano guadagni di 12–18 punti percentuali di OEE nei primi 90 giorni. In un caso studio su Meleghy Automotive (6 stabilimenti), l’OEE real-time ha abilitato una riduzione del 10% dei fermi e un miglioramento del 7% dell’output in 6 mesi (Symestic 2026). Una singola fabbrica ha registrato una riduzione del 20% dei fermi non pianificati in 6 mesi combinando dati OEE real-time e pratiche lean (TeepTrak 2026).
Coinvolgimento degli operatori
Quando gli operatori vedono in tempo reale i propri KPI di produzione sulle postazioni NET@PRO, il miglioramento continuo smette di essere un’iniziativa calata dall’alto e diventa parte della routine quotidiana di reparto. Il board Kaizen — fisico o digitale — funziona meglio quando i KPI discussi in riunione sono gli stessi raccolti automaticamente dal MES: evita discussioni su numeri diversi tra ufficio e reparto e rende ogni incontro di miglioramento continuo più concreto e più breve.
Just in Time e Pianificazione della produzione
Sincronizzare produzione e domanda
Il Just-in-Time punta a produrre solo ciò che serve, nella quantità e nel momento giusto, in linea con la logica pull tra i cinque principi Lean. Ohno identificava la sovrapproduzione come il più grave tra gli sprechi proprio perché genera a cascata tutti gli altri: scorte eccessive, movimentazioni, deterioramento, risorse immobilizzate. Il JIT attacca la sovrapproduzione alla radice ancorando la produzione alla domanda reale.
Il modulo di pianificazione a capacità finita di NET@PRO (Planner e Sequenziatore PRO) permette di sequenziare gli ordini in base alla capacità reale e alle priorità, evitando sia i colli di bottiglia sia la sovrapproduzione. Il modulo MRP/DDMRP integra la logica pull con la gestione dei buffer di disaccoppiamento per rispondere alla variabilità della domanda senza accumulare scorte inutili.
Riduzione delle scorte intermedie (WIP)
Con una pianificazione più precisa e dati di avanzamento affidabili, l’azienda può ridurre le scorte di semilavorati tenute per sicurezza, liberando capitale circolante senza aumentare il rischio di fermo linea. Il MES rende visibile il WIP per fase in tempo reale: chi pianifica può vedere dove si accumulano i semilavorati e intervenire sull’equilibrio tra le fasi produttive.
Kanban e NET@PRO
Dal Kanban fisico al Kanban digitale
Il Kanban tradizionale usa cartellini fisici per segnalare quando reintegrare un materiale o avviare una lavorazione. NET@PRO può digitalizzare questo segnale, collegandolo direttamente ai dati reali di consumo raccolti in linea invece che a stime. Il vantaggio del segnale digitale è che è automatico (non dipende dalla disciplina di gestione fisica del cartellino), preciso (basato su consumi reali misurati) e visibile contemporaneamente a tutti i reparti coinvolti.
Segnali di produzione in tempo reale
Grazie all’interconnessione con le macchine, NET@PRO genera segnali di reintegro e avanzamento nel momento esatto in cui si verificano in produzione, avvicinando il flusso informativo al flusso fisico dei materiali, esattamente come chiede la logica Kanban. Questo elimina uno dei problemi più frequenti nell’applicazione del Kanban tradizionale: il ritardo tra consumo reale e segnale di riordino, che porta a rotture di stock o a scorte di sicurezza eccessive.
Coerenza tra i reparti
Il segnale Kanban digitale, a differenza del cartellino fisico, è visibile contemporaneamente in produzione, in magazzino e in ufficio acquisti. Questo riduce le incomprensioni tra reparti che spesso rallentano il flusso lean nelle fabbriche organizzate su più turni o più linee.
Total Productive Maintenance (TPM) e manutenzione lean
Il TPM (Total Productive Maintenance) è l’approccio Lean che mira a massimizzare l’efficienza degli impianti attraverso la prevenzione dei guasti, la riduzione dei fermi macchina non pianificati e il coinvolgimento degli operatori nella cura delle attrezzature. Nel contesto del TPS, la manutenzione non è un’attività reattiva che si esegue a guasto avvenuto: è una componente attiva del miglioramento continuo della disponibilità degli impianti.
Il modulo di gestione della manutenzione (CMMS/TPM) di NET@PRO supporta la pianificazione e il monitoraggio degli interventi, aiutando a organizzare le attività di manutenzione preventiva e a tenere sotto controllo lo storico degli interventi e delle anomalie. L’integrazione nativa con il modulo MES permette di correlare ogni scarto con l’ora di utilizzo dell’utensile e l’ultimo intervento di manutenzione: nel tempo, questa correlazione costruisce la base dati per anticipare la sostituzione degli utensili prima che incida sulla qualità.
I KPI del TPM — MTBF (Mean Time Between Failures) e MTTR (Mean Time To Repair) — vengono calcolati automaticamente dallo storico fermi macchina e alimentano sia le decisioni di manutenzione sia la componente Disponibilità dell’OEE.
Tabella di confronto: principi Lean e moduli NET@PRO
|
Strumento / Principio Lean |
Obiettivo operativo |
Moduli NET@PRO di riferimento |
KPI da monitorare |
|
5S |
Ordine, pulizia, standardizzazione del posto di lavoro e controllo visivo |
Interfacce operatore standardizzate, check-list digitali, dashboard di reparto |
% check-list completate, tempo ricerca informazioni, anomalie rilevate per turno |
|
Kaizen / PDCA |
Miglioramento continuo su base dati, piccolo e costante |
Analytics & Dashboard (OEE), KPI per macchina e turno, SFW PRO per dati operatore |
OEE trend, scrap rate trend, tempo ciclo effettivo vs. standard |
|
Just-in-Time (JIT) |
Produrre solo ciò che serve, quando serve, nella quantità necessaria |
Planner / Sequenziatore PRO (pianificazione a capacità finita), MRP/DDMRP |
WIP medio, giorni di copertura scorte, on-time delivery (OTD) |
|
Kanban |
Segnale pull di reintegro basato sul consumo reale, non sulla previsione |
FDI (interconnessione macchine), dati consumo materiali in tempo reale |
Frequenza rottura stock, livello WIP per fase, tempo di risposta al segnale pull |
|
TPM |
Zero fermi imprevisti; manutenzione come parte del miglioramento continuo |
CMMS/Manutenzione, correlazione scarto–usura utensile, storico fermi macchina |
MTBF, MTTR, OEE — componente Disponibilità, costo manutenzione per asset |
|
Value Stream Mapping |
Identificare le fasi a valore e gli sprechi lungo il flusso produttivo |
Dati reali da MES come input per VSM: tempi ciclo, attese, WIP per fase |
Lead time end-to-end, rapporto VAT/NVAT (Value-Added Time / Non-Value-Added Time) |
|
Jidoka / Andon |
Fermare il processo quando si rileva un difetto; evidenziare il problema immediatamente |
Qualità TQM: alert real-time, blocco automatico lotto, segnalazione anomalie a schermo |
Tempo medio di rilevazione anomalia, % fermi gestiti in meno di X minuti |
I benefici misurabili di lean e MES insieme
Quando i principi lean vengono sostenuti da dati MES affidabili, i risultati diventano più rapidi da ottenere e, soprattutto, più facili da dimostrare a chi in azienda deve approvare il budget del passo successivo.
|
Beneficio |
Baseline tipica |
Con Lean + MES |
Fonte / orizzonte |
|
Guadagno OEE |
55–65% (media manifatturiero) |
12–18 pp nei primi 90 giorni |
TeepTrak 2026; Evocon 2023–24 |
|
Riduzione downtime non pianificato |
Baseline aziendale |
−20% entro 6 mesi con OEE real-time |
TeepTrak 2026; Meleghy Automotive via Symestic |
|
Riduzione scorte WIP |
Baseline aziendale |
−15–25% con pianificazione pull e DDMRP |
Stima operativa su implementazioni MES con logica JIT |
|
Riduzione scarti e rilavorazioni |
Baseline aziendale |
−10–20% |
Articoli serie precedente (OEE benchmark 2024–26) |
|
Lead time produzione |
Baseline aziendale |
−20–35% con riduzione WIP e colli di bottiglia |
Stima operativa; dipende fortemente dal processo |
I benchmark di OEE sono stati verificati su fonti operative: TeepTrak (2026), Evocon (2023-24, 3.500+ macchine reali, 50+ paesi), Symestic (2026, caso Meleghy Automotive). I dati su WIP e lead time sono stime operative basate su implementazioni MES con logica JIT/DDMRP: variano significativamente in base al processo specifico e al punto di partenza. Le fonti accademiche più recenti (Engineering Management Journal 2025; Int J Adv Manuf Technology 2025) confermano il potenziale dell’integrazione MES+Lean su OEE, ma sottolineano che i risultati dipendono fortemente dalla qualità dei dati di partenza e dalla disciplina organizzativa.
Come iniziare un percorso lean con il supporto di un MES
Partire da un’area pilota
Scegliere una linea o un reparto limitato per testare l’integrazione tra logica lean e dati MES permette di correggere l’approccio prima di estenderlo a tutto lo stabilimento. L’area pilota deve essere rappresentativa del processo produttivo e avere un responsabile identificato che segua il progetto quotidianamente.
Misurare prima di intervenire: stabilire la baseline
Prima di lanciare iniziative Kaizen, è utile avere almeno alcune settimane di dati OEE e di fermi macchina raccolti dal MES. Senza una baseline misurabile, diventa impossibile dimostrare i miglioramenti ottenuti — e molto più difficile convincere il management a estendere il progetto. La fase 0 del percorso è sempre: misura prima, cambia dopo.
Collegare i dati MES alle riunioni Kaizen
I board Kaizen, fisici o digitali, funzionano meglio quando i KPI discussi in riunione sono gli stessi raccolti automaticamente dal MES: evita discussioni su numeri diversi tra ufficio e reparto e rende ogni incontro di miglioramento continuo più concreto e più breve. Il ciclo PDCA diventa operativo solo se la fase Check ha dati affidabili: il MES è la fonte naturale di questi dati.
Coinvolgere gli operatori fin da subito
Il successo di un percorso lean dipende dalle persone in reparto, non solo dalla tecnologia. Un MES pensato per essere semplice da usare aiuta ad accelerare l’adozione: gli operatori che dichiarano i fermi con causale stanno già contribuendo al Kaizen, anche se non lo sanno. Il coinvolgimento attivo — chiedere ai capi turno di partecipare alla definizione delle causali di fermo, per esempio — aumenta la qualità dei dati e la motivazione ad usare il sistema.
FAQ: lean manufacturing e MES
Che differenza c’è tra lean manufacturing e Lean Six Sigma?
La lean manufacturing punta soprattutto a eliminare gli sprechi e velocizzare il flusso produttivo eliminando attività a non valore aggiunto. Il Six Sigma si concentra sulla riduzione della variabilità e dei difetti attraverso l’analisi statistica (DMAIC, indici Cp/Cpk, carte di controllo). Molte aziende le combinano in un unico approccio detto Lean Six Sigma, dove la lean ottimizza il flusso e il Six Sigma riduce la variabilità all’interno delle fasi.
Un MES è indispensabile per applicare la lean manufacturing?
Non è indispensabile in senso stretto: Toyota ha sviluppato il TPS decenni prima che esistessero i MES moderni. Ma senza dati affidabili e in tempo reale diventa molto più difficile misurare i risultati delle iniziative lean, sostenerle nel tempo e replicarle su linee diverse. Il MES non sostituisce la metodologia lean: la dota di una base di dati che la rende più rapida, più oggettiva e più dimostrabile.
NET@PRO è adatto anche a piccole aziende che vogliono iniziare un percorso lean?
Sì. La struttura modulare della suite permette di partire dai moduli più utili al percorso lean — tipicamente interconnessione macchine per i dati e analytics per l’OEE — e aggiungerne altri in un secondo momento. Un percorso lean non richiede tutti i moduli attivi contemporaneamente: si parte da ciò che genera più valore per quel processo specifico.
Quali moduli di NET@PRO servono per iniziare un percorso lean?
In genere si parte da SFW PRO (Shop Floor Worker) per la raccolta dati a bordo macchina, e da Analytics & Dashboard per calcolare KPI e OEE. Pianificazione della produzione e Gestione della manutenzione si aggiungono spesso in una seconda fase, quando i dati di base sono stabili e affidabili.
Un MES può essere usato anche senza aver mai avviato un percorso lean formale?
Sì. Molte aziende iniziano a usare un MES per motivi operativi — la tracciabilità, il controllo dei costi, il paperless — e scoprono solo in un secondo momento che i dati raccolti sono già la base ideale per avviare un percorso lean strutturato. Spesso il MES è il primo strumento che rende visibili gli sprechi in modo oggettivo, innescando l’interesse per la metodologia lean.
Cos’è il Jidoka e come NET@PRO lo supporta?
Il Jidoka è il secondo pilastro del TPS (insieme al Just-in-Time): il principio di fermare automaticamente la produzione quando si rileva un difetto, invece di lasciarlo propagare lungo la linea. In forma digitale, NET@PRO lo supporta attraverso gli alert real-time del modulo Qualità TQM: quando un parametro supera i limiti di controllo, il sistema genera immediatamente una segnalazione e può bloccare automaticamente il lotto prima che prosegua nelle fasi successive.
La lean manufacturing funziona quando le decisioni si basano su dati reali, non su impressioni raccolte a fine turno. Una suite MES come NET@PRO fornisce esattamente questa base: dati affidabili, in tempo reale, su cui costruire un percorso di miglioramento continuo che duri nel tempo.
Scopri quali moduli di NET@PRO si adattano meglio al tuo percorso lean. Richiedi una consulenza personalizzata con il team Qualitas.
Articolo redatto da Team Content Qualitas Spa